
Mạ Kẽm Nhúng Nóng Cho Grating Và Sàn Thao Tác: Những Điểm Cần Lưu Ý Khi Thiết Kế
Grating và sàn thao tác cần thiết kế thế nào trước khi mạ kẽm nhúng nóng? Tìm hiểu 7 lưu ý về thoát kẽm, cong vênh, mối hàn, kích thước và an toàn.
Grating thép thường được sử dụng cho:
- Sàn thao tác.
- Lối đi công nghiệp.
- Bậc cầu thang.
- Sàn máy.
- Mương thoát nước.
- Platform bảo trì.
Do thường xuyên làm việc ngoài trời, trong nhà máy hoặc môi trường ẩm, mạ kẽm nhúng nóng là giải pháp bảo vệ chống ăn mòn phổ biến cho loại kết cấu này.
Tuy nhiên, để grating sau mạ vừa bền vừa dễ lắp đặt, cần quan tâm ngay từ khâu thiết kế.
Đặc biệt là:
thoát kẽm – độ cứng – mối hàn – khe hở – kích thước lắp đặt – bề mặt đi lại.
1. Nên hoàn thiện grating trước khi mạ
Với grating mạ kẽm nhúng nóng, quy trình nên ưu tiên:
cắt → hàn → hoàn thiện fabrication → làm sạch → mạ kẽm.
Lợi ích là lớp kẽm có thể bảo vệ đồng thời:
- Thanh chịu lực.
- Thanh ngang.
- Mép cắt.
- Mối hàn.
- Khung bao.
ASTM A123 áp dụng cho nhiều sản phẩm thép mạ kẽm sau fabrication, trong đó có steel grating. Trong hướng dẫn phân loại của ASTM A123/A123M-24, bar grating được xếp vào nhóm Strip and Bar khi xác định yêu cầu chiều dày lớp mạ.
Nếu phải:
cắt → khoan → hàn lại sau mạ
thì vùng mất lớp kẽm phải được kiểm tra và sửa chữa phù hợp.
Đọc thêm: “Thiết Kế Kết Cấu Thép Ngay Từ Đầu Để Mạ Tốt Hơn”.
2. Grating thoáng nhưng vẫn có thể giữ kẽm
Nhìn bề ngoài, grating có rất nhiều khe nên tưởng rằng việc thoát kẽm luôn dễ dàng.
Không hoàn toàn như vậy.
Các chi tiết bổ sung như:
- Khung bao.
- Bản mã.
- Thanh tăng cứng.
- Góc thép.
- Tấm chắn chân.
- Tai liên kết.
có thể tạo thành góc kín hoặc túi giữ kẽm.
Trong quá trình nhúng, dung dịch xử lý và kẽm nóng chảy phải có khả năng:
đi vào → đi qua → thoát ra tự do.
AGA lưu ý thiết kế thoát kém có thể gây:
- Kẽm tích tụ quá mức.
- Bề mặt không đẹp.
- Vùng không được phủ đầy đủ.
- Tăng công việc hoàn thiện sau mạ.
Vì vậy, khi thiết kế grating cần đặc biệt chú ý các góc tạo bởi khung bao và bản mã, không chỉ nhìn vào phần lưới ở giữa.
Đọc thêm: “Vì Sao Kết Cấu Thép Bị Cong Vênh Sau Mạ?”.
3. Grating mỏng và kích thước lớn cần lưu ý cong vênh
Grating thường được tạo thành từ nhiều thanh thép tương đối mảnh liên kết với nhau.
Khi nhúng vào bể kẽm nóng chảy, cấu kiện trải qua quá trình:
gia nhiệt → nhúng → lấy ra → làm nguội.
Nếu kết cấu:
- Quá dài;
- Quá mỏng;
- Thiếu độ cứng;
- Bất đối xứng;
- Có ứng suất dư lớn sau hàn,
nguy cơ cong hoặc xoắn có thể tăng.
AGA cho biết biến dạng thường liên quan đến sự giãn nở nhiệt không đồng đều và sự giải phóng ứng suất bên trong cấu kiện; thiết kế đối xứng và sử dụng các phần có chiều dày tương đối đồng đều giúp giảm rủi ro này.
Với các panel grating lớn, nên đánh giá:
kích thước panel + chiều cao thanh chịu lực + khung bao + vị trí hàn + khả năng nâng treo.
Không nên chỉ tối ưu khối lượng thép mà làm panel quá mềm trước khi đưa đi mạ.
Đọc thêm: “Cách Kiểm Tra Và Nghiệm Thu Sản Phẩm Mạ Kẽm”.
4. Khung bao và thanh chịu lực không nên chênh lệch quá lớn
Một lỗi thiết kế đáng lưu ý là kết hợp:
thanh rất mỏng + khung hoặc bản thép rất dày
trong cùng một cụm hàn.
Khi nhúng vào kẽm nóng, các phần này hấp thụ và truyền nhiệt với tốc độ khác nhau.
Điều đó có thể làm tăng:
- Ứng suất nhiệt;
- Cong panel;
- Xoắn cạnh;
- Sai lệch mặt phẳng.
AGA khuyến nghị giảm chênh lệch chiều dày trong cùng một cụm khi có thể; với các cấu kiện phẳng hoặc mỏng, có thể cần tăng độ cứng hoặc sử dụng biện pháp gia cường phù hợp.
5. Mối hàn phải được làm sạch trước khi mạ
Đây là một trong những yếu tố ảnh hưởng trực tiếp đến chất lượng lớp mạ trên grating.
Các vị trí giao nhau giữa:
- Thanh chịu lực;
- Thanh ngang;
- Khung bao;
- Bản mã
thường có nhiều mối hàn.
Trước khi mạ cần loại bỏ:
- Xỉ hàn.
- Welding spatter.
- Dầu.
- Sơn đánh dấu không phù hợp.
- Một số hợp chất chống bắn tóe.
Lý do là quá trình tiền xử lý hóa học thông thường không loại bỏ được mọi loại tạp chất trên thép.
Nếu chất bẩn vẫn còn, kẽm không thể phản ứng đúng với thép tại vị trí đó và có thể tạo ra vùng không được phủ.
AGA khuyến nghị loại bỏ xỉ hàn, bắn tóe và các chất bẩn không thể xử lý bằng quy trình làm sạch thông thường trước khi galvanizing.
Đọc thêm: “Có Nên Khoan, Cắt Hoặc Hàn Sau Khi Mạ Kẽm?”.
6. Cần tính đến lớp kẽm tại các vị trí lắp ghép
Mạ kẽm làm tăng chiều dày trên bề mặt thép.
Với phần sàn thông thường, mức tăng kích thước này ít khi gây vấn đề.
Nhưng cần chú ý tại những vị trí có:
- Khe lắp sát.
- Clip giữ grating.
- Lỗ bulông.
- Móc khóa.
- Bản lề.
- Chi tiết trượt.
- Vị trí cần dung sai nhỏ.
Không nên thiết kế các chi tiết này theo kiểu:
“vừa khít trước mạ”
rồi kỳ vọng chúng vẫn lắp hoàn toàn giống nhau sau khi có lớp kẽm.
ASTM A385 cũng lưu ý rằng với những cụm có kích thước hoặc dung sai quan trọng, nhà thiết kế phải tính đến ảnh hưởng của quá trình mạ đối với kích thước chức năng.
Vì vậy, với panel grating tháo lắp, cần kiểm tra cả:
kích thước panel + khung đặt + khe lắp + phụ kiện giữ.
7. Kẽm dư và gai kẽm trên bề mặt đi lại phải được kiểm tra
Sau khi lấy cấu kiện khỏi bể, kẽm nóng chảy sẽ chảy khỏi bề mặt.
Tại một số cạnh hoặc góc có thể xuất hiện:
- Giọt kẽm.
- Gai kẽm.
- Kẽm dư.
- Bề mặt gồ cục bộ.
Với kết cấu thông thường, một số khác biệt ngoại quan nhỏ không nhất thiết ảnh hưởng chất lượng.
Nhưng với grating và sàn thao tác, bề mặt liên quan trực tiếp đến:
người đi lại và thao tác bằng tay.
AGA nêu rõ các gai hoặc giọt kẽm sắc có thể gây nguy hiểm khi tiếp xúc và phải được loại bỏ trước khi sản phẩm được chấp nhận.
Vì vậy sau mạ nên kiểm tra kỹ:
- Mép panel.
- Bậc thang.
- Mép tay vịn nếu có.
- Điểm người thao tác có thể chạm vào.
- Mặt tiếp xúc với phụ kiện lắp đặt.
8. Grating mạ kẽm có tự động chống trượt không?
Không nên hiểu như vậy.
Mục đích chính của mạ kẽm nhúng nóng là:
bảo vệ thép chống ăn mòn.
Khả năng chống trượt của sàn còn phụ thuộc:
- Dạng thanh grating.
- Bề mặt thanh.
- Kích thước mắt lưới.
- Có răng chống trượt hay không.
- Nước, dầu hoặc bụi trên sàn.
- Yêu cầu an toàn của công trình.
Nếu khu vực có nguy cơ trượt cao, có thể cần sử dụng:
grating răng cưa hoặc giải pháp chống trượt được thiết kế riêng.
Không nên mặc định lớp mạ kẽm thay thế cho yêu cầu thiết kế chống trượt.
9. Nghiệm thu grating sau mạ cần kiểm tra gì?
Không nên chỉ nhìn xem bề mặt có sáng hay không.
Các điểm quan trọng gồm:
Lớp phủ
Kiểm tra:
- Có vùng thép trần không.
- Coverage có liên tục không.
- Chiều dày lớp mạ theo tiêu chuẩn áp dụng.
Hình dạng
Kiểm tra:
- Panel có bị cong không.
- Có xoắn hay không.
- Có còn đặt phẳng trên khung đỡ không.
Kích thước chức năng
Kiểm tra:
- Panel có lắp vào vị trí thiết kế không.
- Clip hoặc bulông có lắp được không.
- Các lỗ liên kết có bị kẽm dư cản trở không.
An toàn sử dụng
Kiểm tra:
- Gai kẽm.
- Cạnh sắc.
- Kẽm dư tại bậc thang.
- Vị trí người sử dụng có thể tiếp xúc.
ASTM A123 tập trung vào việc lớp mạ đáp ứng chiều dày, coverage, finish và không cản trở mục đích sử dụng – công năng dự kiến của sản phẩm. Vì vậy một phần kẽm dư có thể chỉ là vấn đề ngoại quan ở cấu kiện này nhưng lại phải xử lý nếu nó gây nguy hiểm hoặc cản trở hoạt động của grating.
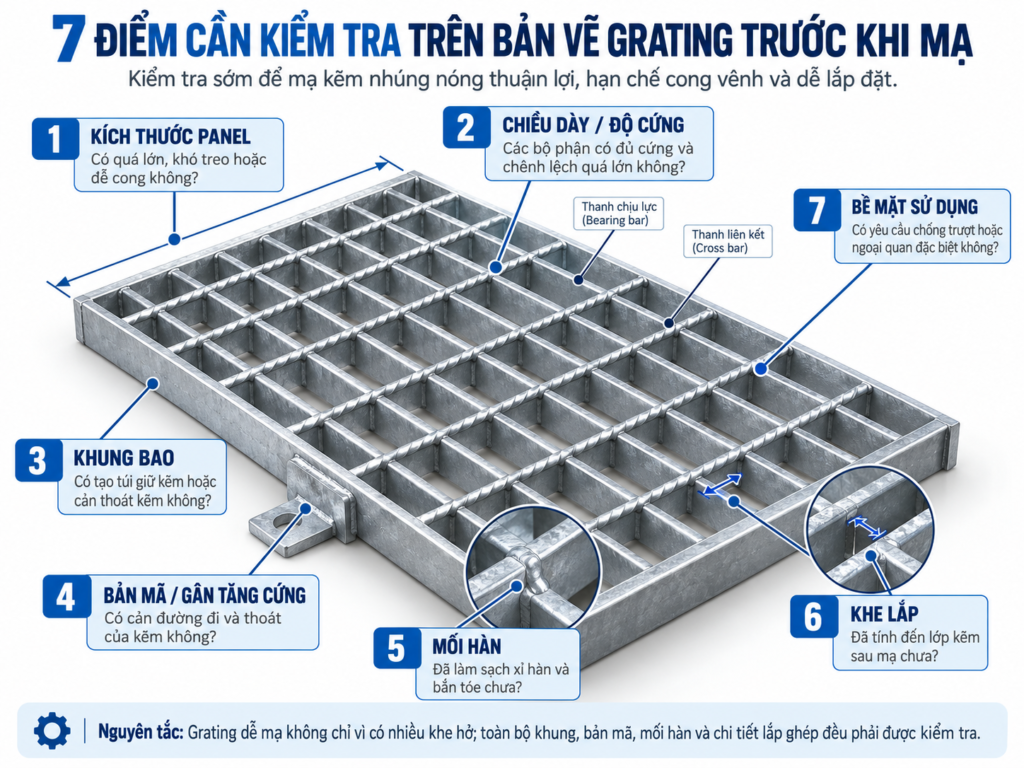
10. 7 điểm nên kiểm tra ngay từ bản vẽ
Trước khi sản xuất grating mạ kẽm, nên rà soát:
| Nội dung | Cần kiểm tra |
| 1. Kích thước panel | Có quá lớn, khó treo hoặc dễ cong không? |
| 2. Chiều dày | Các bộ phận có chênh lệch quá lớn không? |
| 3. Khung bao | Có tạo túi giữ kẽm không? |
| 4. Bản mã / gân tăng cứng | Có cản trở thoát dung dịch và kẽm không? |
| 5. Mối hàn | Xỉ hàn và bắn tóe có được làm sạch không? |
| 6. Khe lắp | Đã tính đến lớp kẽm sau mạ chưa? |
| 7. Bề mặt sử dụng | Có yêu cầu chống trượt hoặc ngoại quan đặc biệt không? |
Nguyên tắc quan trọng là:
Grating dễ mạ không chỉ vì có nhiều khe hở. Toàn bộ khung, bản mã, mối hàn và chi tiết lắp ghép đều phải được thiết kế phù hợp với quá trình mạ.
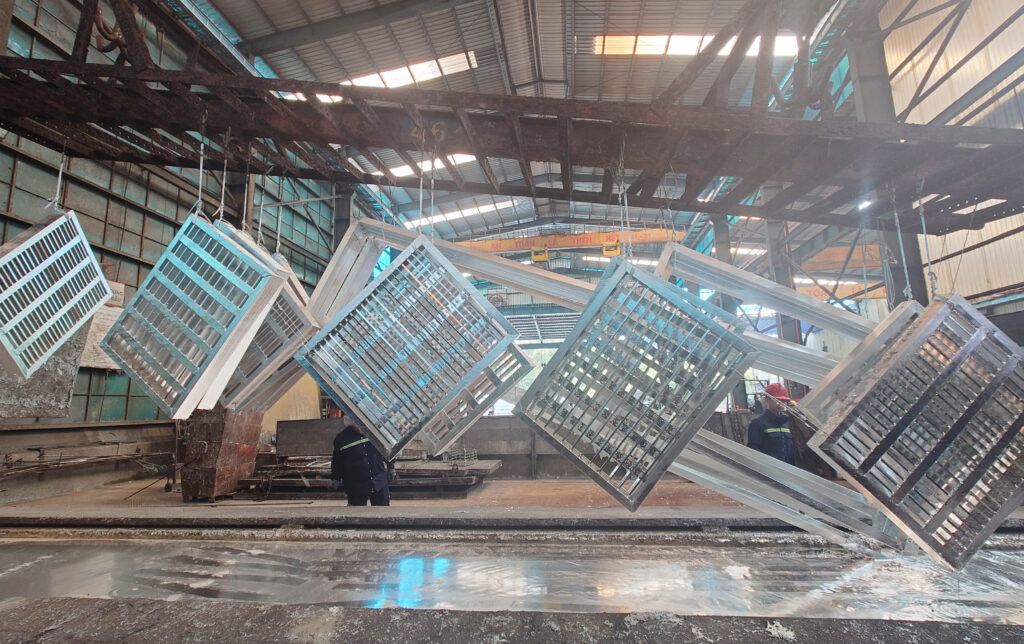
Grating mạ kẽm nhúng nóng tịa Chien You.
11. Grating và sàn thao tác tại Chien You
Chien You Việt Nam hiện cung cấp cả gia công kết cấu thép và mạ kẽm nhúng nóng, trong đó steel grating là một trong các nhóm sản phẩm gia công được công bố trên website công ty.
Đối với dự án grating, khách hàng nên cung cấp:
- Shop drawing.
- Kích thước từng panel.
- Chiều cao và chiều dày thanh chịu lực.
- Kích thước mắt grating.
- Loại khung bao.
- Bản mã và phụ kiện.
- Tổng khối lượng.
- Tiêu chuẩn mạ.
- Yêu cầu chống trượt nếu có.
Việc rà soát bản vẽ trước fabrication giúp giảm nguy cơ phải:
nắn chỉnh → mài sửa → khoan/cắt lại → repair lớp mạ
sau khi sản phẩm đã hoàn thiện.
Câu hỏi thường gặp
Grating có phù hợp để mạ kẽm nhúng nóng không?
Có. Steel grating là một trong những sản phẩm phù hợp với mạ kẽm nhúng nóng sau fabrication và nằm trong phạm vi ASTM A123.
Grating sau mạ có bị cong không?
Có khả năng nếu panel lớn, mảnh, có ứng suất dư hoặc thiết kế không cân đối. Vì vậy cần xem xét kích thước, chiều dày và độ cứng ngay từ thiết kế.
Có cần lỗ thoát kẽm cho grating không?
Phần lưới hở thường thoát tốt, nhưng khung bao, bản mã, gân và các chi tiết phụ vẫn có thể tạo túi giữ kẽm. Các vị trí này phải được kiểm tra riêng.
Grating sau mạ bị gai kẽm có chấp nhận được không?
Nếu gai kẽm sắc gây nguy hiểm cho người sử dụng hoặc ảnh hưởng công năng, cần được loại bỏ.
Mạ kẽm có thay thế bề mặt chống trượt không?
Không. Nếu công trình yêu cầu chống trượt, cần lựa chọn cấu tạo grating phù hợp, chẳng hạn thanh có răng chống trượt hoặc giải pháp được specification quy định.
Kết luận
Grating là sản phẩm rất phù hợp với mạ kẽm nhúng nóng, đặc biệt đối với:
sàn thao tác, cầu thang, platform và lối đi công nghiệp.
Tuy nhiên, để thành phẩm đạt chất lượng tốt cần lưu ý ngay từ thiết kế:
- Hoàn thiện kết cấu trước mạ.
2. Bảo đảm kẽm thoát tự do.
3. Hạn chế chênh lệch chiều dày và nguy cơ cong vênh.
4. Làm sạch mối hàn.
5. Tính đến lớp kẽm tại các vị trí lắp ghép.
6. Kiểm tra gai và kẽm dư trên bề mặt sử dụng.
7. Thiết kế chống trượt riêng khi công trình yêu cầu.
Với các panel grating có kích thước lớn hoặc kết cấu đặc biệt, nên gửi bản vẽ cho đơn vị mạ kiểm tra trước khi sản xuất.
Một thay đổi nhỏ trên bản vẽ thường đơn giản hơn rất nhiều so với việc sửa một panel grating đã hàn hoàn chỉnh và mạ xong.
————————————————–
📞 Liên hệ Chien You để được tư vấn:
0942 977 988 – 0949 243 438 – 0969 999 761
Kết nối với chúng tôi